Cuánto cuesta una hora de parada en planta y cómo calcularla
Cómo calcular el costo de una hora de parada en planta: cuatro componentes, un ejemplo con tres líneas y los datos que debe registrar el CMMS.
El gerente de planta le pregunta al jefe de mantenimiento cuánto cuesta que la línea 3 se detenga una hora. La respuesta de producción es una cifra alta, basada en todo lo que la línea habría producido. Finanzas contesta con una cifra mucho menor, el costo fijo prorrateado por hora. Mantenimiento responde con el valor del repuesto y las horas de los técnicos. Las tres respuestas son correctas para su propia pregunta y ninguna sirve para decidir si conviene reparar ahora, esperar al fin de semana o invertir en un cambio de equipo.
El costo de una hora de parada no es un dato de catálogo. Se arma con componentes que viven en áreas distintas, y su valor cambia según la línea, el momento y la duración de la parada. Este artículo propone un método simple para calcularlo, con un ejemplo de tres líneas, y explica qué debe registrar el CMMS para que ese cálculo se haga con datos de la planta y no con estimaciones de memoria.
Se trata del cálculo del costo de un evento de parada. El análisis del conjunto de costos del mantenimiento correctivo, con backlog y repuestos de urgencia, está en costo del mantenimiento reactivo.
Por qué no existe un único costo por hora de parada
Tres variables explican la mayor parte de la diferencia entre una línea y otra.
La primera es si la línea es cuello de botella. Si la línea 1 define la capacidad de toda la planta, cada hora detenida es una hora menos de producto terminado para todo el proceso. Si hay capacidad ociosa aguas abajo o aguas arriba, la parada se absorbe en parte.
La segunda es si la producción perdida se puede recuperar. Una línea que trabaja un solo turno y puede agregar horas extra el sábado pierde menos que una que ya opera las 24 horas. En el segundo caso lo que no se produjo no se produce nunca.
La tercera es el inventario de amortiguación. Si el almacén intermedio o el de producto terminado cubre varios turnos de demanda, el cliente no nota la parada y la pérdida de ventas es cero, aunque la línea esté detenida.
Por eso conviene hablar de costo de parada por línea o por proceso, no por planta, y evitar comparar el número de la propia operación con cifras de otras plantas que circulan sin método.
Los cuatro componentes del costo de parada
Cada evento de parada suma cuatro componentes. Se calcula el total del evento y recién después se divide por las horas, para no ocultar los costos que no dependen de la duración.
| Componente | Qué incluye | De dónde sale el dato | Error frecuente |
|---|---|---|---|
| Margen perdido | Unidades que no se produjeron y no se recuperan, multiplicadas por el margen de contribución por unidad | Producción (tasa de la línea) y finanzas (margen) | Valorar la producción perdida a precio de venta en lugar de margen, o contar como perdida la que luego se recuperó |
| Costos fijos improductivos | Personal de línea y servicios (energía, vapor, aire) que se pagan con la línea detenida | Planilla de turno, finanzas, medidores | Prorratear todo el costo fijo de la planta, que no cambia con una hora de parada |
| Recuperación y arranque | Horas extra para recuperar, merma y ajustes al reiniciar, limpieza o cambio de formato posterior | Producción y calidad | Olvidarlo porque no aparece en la orden de trabajo |
| Intervención de mantenimiento | Mano de obra propia o contratada, repuestos y servicios externos de la reparación | Orden de trabajo del CMMS | Tomarlo como el único costo de la parada |
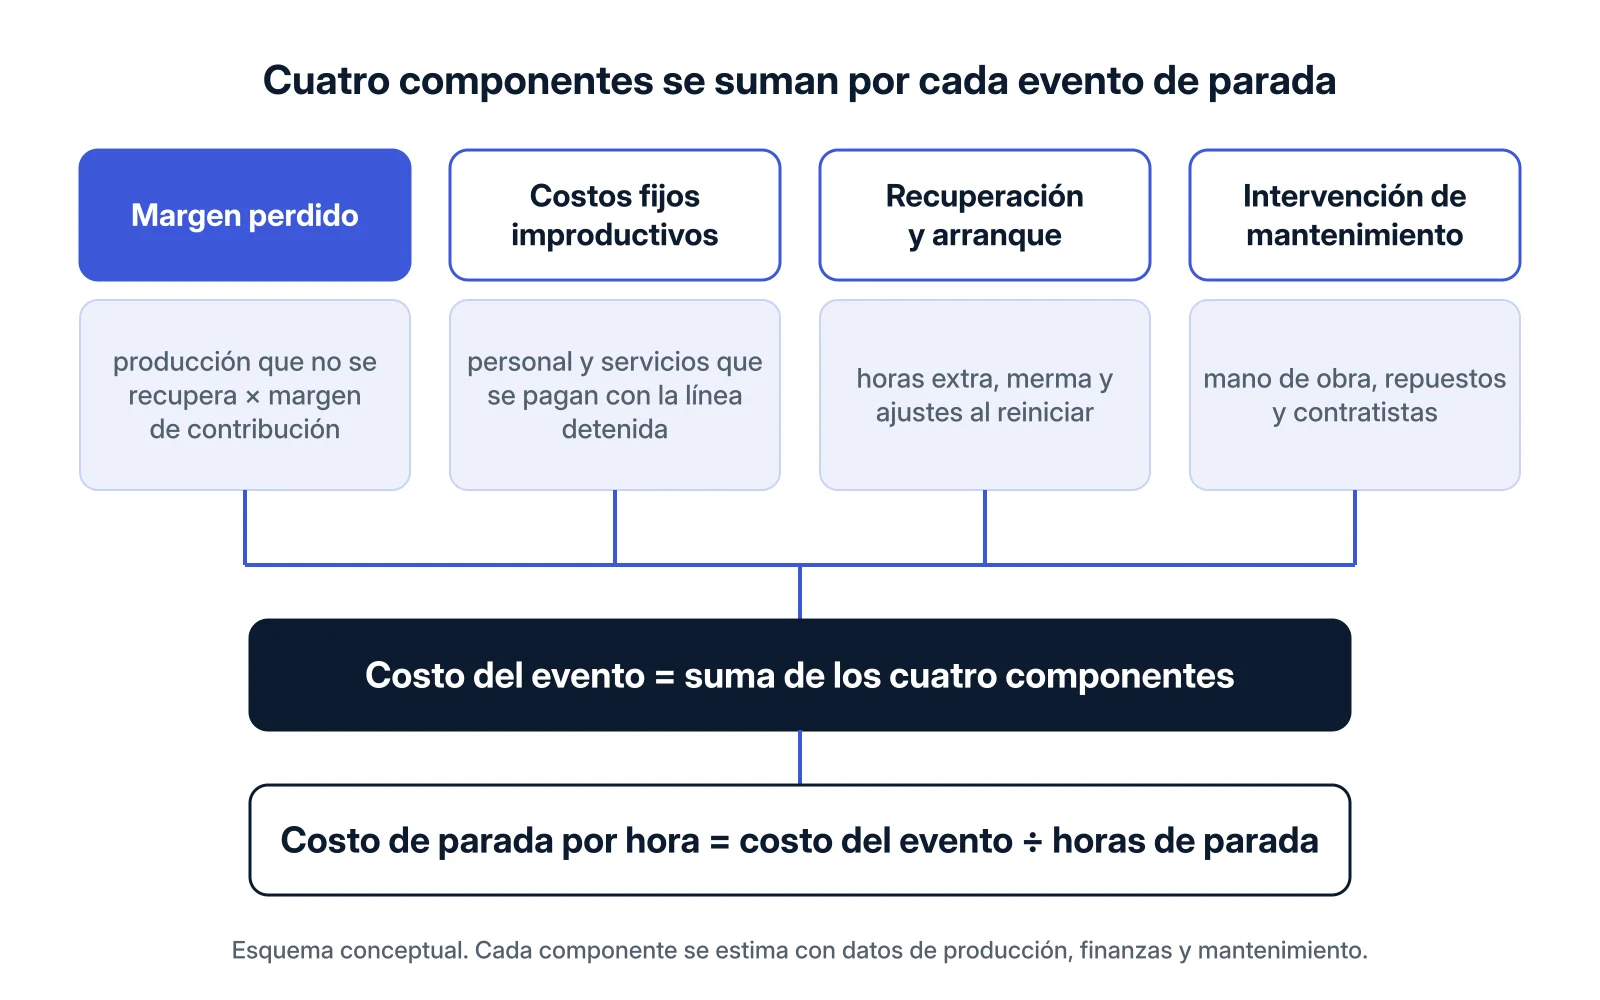
El costo de parada no es el costo de la reparación. En una línea que define la capacidad de la planta, la intervención de mantenimiento suele ser una parte pequeña del total.
Un ejemplo con tres líneas
Para ver cómo se comporta el método, se usa una planta imaginaria con tres líneas y un evento de 4 horas de parada en cada una. Las cifras son supuestos de ejemplo, elegidos para que las cuentas se puedan seguir. No son valores de referencia de ninguna industria.
Línea 1 es el cuello de botella: produce 700 unidades por hora con un margen de contribución de 4 USD por unidad y no puede recuperar lo perdido. Línea 2 produce 300 unidades por hora con un margen de 6 USD, y recupera el 70% con horas extra. Línea 3 produce 150 unidades por hora con un margen de 8 USD, y un inventario previo cubre el 75% de la demanda durante la parada.
| Componente del evento de 4 horas (USD) | Línea 1 | Línea 2 | Línea 3 |
|---|---|---|---|
| Margen perdido | 11.200,00 | 2.160,00 | 1.200,00 |
| Costos fijos improductivos | 544,00 | 440,00 | 336,00 |
| Recuperación y arranque | 600,00 | 636,00 | 526,40 |
| Intervención de mantenimiento | 530,00 | 330,00 | 200,00 |
| Costo del evento | 12.874,00 | 3.566,00 | 2.262,40 |
| Costo por hora (evento ÷ 4 h) | 3.218,50 | 891,50 | 565,60 |
El margen perdido de la línea 1 sale de 700 unidades por hora, 4 horas y 4 USD por unidad. El de la línea 2 sale de 300 unidades por hora, 4 horas y 6 USD por unidad, que son 7.200 USD de producción de la que se recupera el 70%, y queda un 30% sin recuperar: 2.160 USD. El de la línea 3 sale de 150 unidades por hora, 4 horas y 8 USD por unidad, 4.800 USD de los cuales el inventario previo cubre el 75% y quedan 1.200 USD.
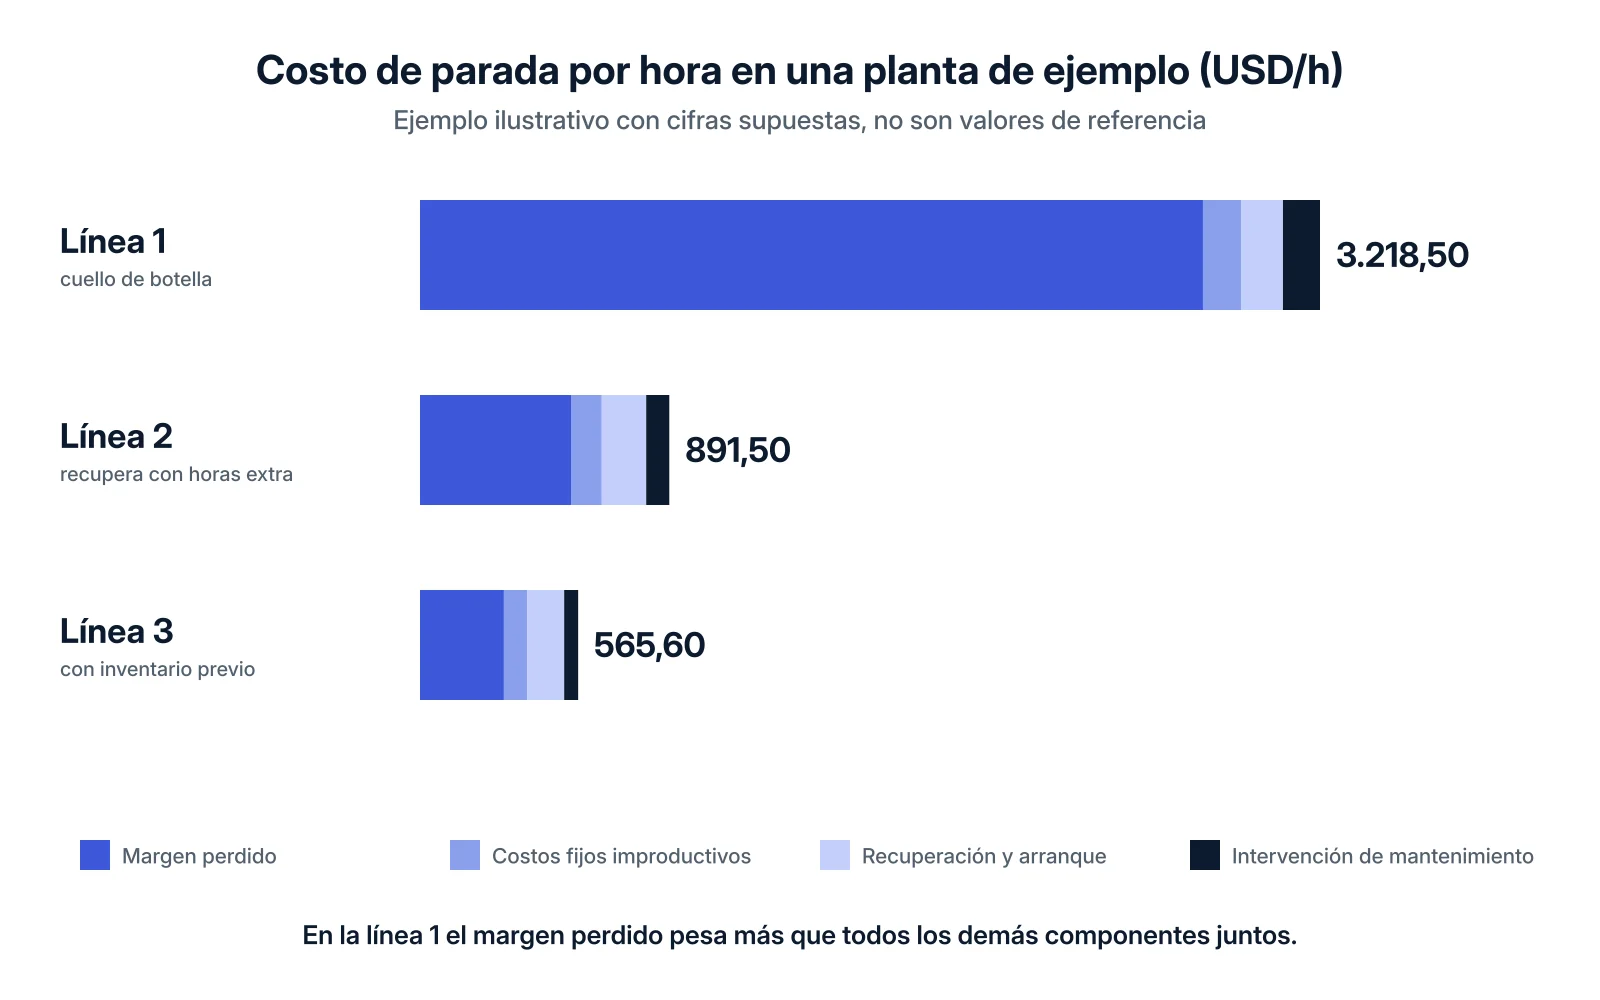
La conclusión del ejemplo no depende de los valores exactos. Una hora de parada en la línea 1 cuesta casi seis veces lo que cuesta en la línea 3, y en la línea 1 el margen perdido pesa más que todo lo demás junto. Con esa información, una reparación que se pospone para ahorrar 500 USD de mano de obra extra en la línea 1 puede resultar un mal negocio, y la misma decisión en la línea 3 puede ser razonable.
Por qué el costo por hora cambia con la duración
Dividir el costo del evento por las horas da un promedio, y ese promedio se mueve con la duración. Los costos de arranque y de intervención se pagan una vez por evento, sin importar cuánto dure. Los demás crecen con cada hora.
Con el mismo ejemplo de la línea 1, se mantienen el margen perdido de 2.800 USD por hora y los costos fijos improductivos de 136 USD por hora, y se tratan los 600 USD de arranque y los 530 USD de intervención como costos del evento.
| Duración de la parada (línea 1) | Costo del evento (USD) | Costo por hora (USD) |
|---|---|---|
| 1 hora | 4.066,00 | 4.066,00 |
| 4 horas | 12.874,00 | 3.218,50 |
| 8 horas | 24.618,00 | 3.077,25 |
La diferencia importa al comparar. Una planta con muchas paradas cortas tiene un costo por hora promedio más alto que otra con pocas paradas largas, aunque la línea sea idéntica. Para decisiones de priorización conviene usar el costo por hora marginal (margen perdido más costos fijos improductivos) y sumar aparte los costos por evento. Para reportar el costo de un incidente concreto, el total del evento es el número que importa.
Qué datos necesita el cálculo y quién los tiene
El cálculo se cae casi siempre por un dato que nadie tiene a mano. Conviene armar la lista antes de empezar y asignar un responsable a cada dato.
Un punto delicado es la hora de inicio. El reloj de la parada empieza cuando la línea deja de producir, no cuando mantenimiento recibe el aviso ni cuando se abre la orden de trabajo. Cuando esas horas se mezclan, el costo de parada se subestima y el indicador deja de coincidir con lo que ve producción. Separar los tramos de una orden (respuesta, espera, reparación y prueba) es la misma disciplina que exige un MTTR bien calculado. Los indicadores que usan estos datos están en los indicadores de mantenimiento industrial.
Para qué sirve el número y para qué no
Un costo de parada bien calculado permite tres usos concretos.
El primero es priorizar. Con las horas de parada de cada equipo en los últimos 12 meses y el costo por hora de su línea, se obtiene una pérdida acumulada por equipo. El orden resultante suele diferir del orden por cantidad de órdenes correctivas, porque un equipo con pocas fallas largas en la línea 1 puede costar más que otro con muchas fallas breves en la línea 3.
El segundo es justificar. Una propuesta de mantenimiento preventivo, de un repuesto crítico en stock o de una redundancia se evalúa contra la pérdida que evitaría, con el mismo método y los mismos supuestos que usa finanzas. La construcción del retorno completo de una inversión en CMMS se apoya en este dato como parte de la línea base.
El tercero es comparar alternativas de reparación. Una reparación provisoria de 2 horas contra una definitiva de 6 horas se decide mejor con el costo de cada hora de parada y la probabilidad de reincidencia, que con la intuición.
Hay usos que el número no soporta. No sirve como meta para el técnico, porque incentiva a reportar menos horas. Tampoco debe compararse entre plantas sin armonizar los supuestos, y no reemplaza la evaluación de riesgos de seguridad, que se decide con otro criterio.
Cómo ayuda el CMMS a que el cálculo sea repetible
El costo por hora de una línea cambia poco de un mes a otro. Lo que cambia con cada evento es la cantidad de horas y el costo de la intervención, y esos dos datos deberían salir del sistema sin trabajo adicional.
Para que salgan bien, cada orden de trabajo correctiva necesita cinco campos completos: el equipo y la línea afectada, la fecha y hora de inicio de la parada, la fecha y hora en que el equipo quedó liberado a producción, la causa de la falla con una lista cerrada, y los costos de mano de obra y repuestos imputados. El diseño del flujo de la orden, con sus estados y su cierre, está en el sistema de órdenes de trabajo de mantenimiento.
Con eso, el sistema puede mostrar cada mes las horas de parada por línea, el costo de intervención y el costo de parada valorizado con la tarifa horaria que defina finanzas. La tarifa se revisa una o dos veces al año o cuando cambia el mix de productos, y se guarda con fecha para poder reconstruir el cálculo de períodos anteriores.
Deje su email y se la enviamos, con los datos a relevar por línea, el responsable de cada uno y los pasos del cálculo para completar con producción y finanzas.
Al enviar su email acepta nuestra Política de Privacidad.
Cómo empezar esta semana
No hace falta tener el modelo perfecto para obtener un primer número útil. Alcanza con una línea, un trimestre de datos y una hora de reunión con producción y finanzas.
Conviene empezar por la que define la capacidad de la planta, porque es donde el número cambia decisiones.
Una hora con producción y finanzas alcanza para acordar los tres valores y dejarlos por escrito con su fuente.
Con inicio y fin tomados del libro de novedades o del CMMS. Si faltan, se anotan como estimadas.
Presentar un valor conservador y otro alto, con los supuestos a la vista, antes que una cifra única sin contexto.
Acordar que cada correctivo guarde la hora de parada y la de liberación, de modo que el cálculo siguiente use datos propios.
Con ese primer número ya se puede responder la pregunta del gerente de planta con una cifra y con sus supuestos. Lo que hasta ahora eran tres respuestas distintas pasa a ser un solo cálculo que producción, finanzas y mantenimiento firman juntos. Para quien está evaluando un CMMS, es además el punto de partida para estimar cuánto vale reducir las horas de parada, y el costo total de un CMMS es la otra mitad de esa cuenta.
Convierta las horas de parada de sus OT en un costo por línea
Si ya registra las paradas pero no las valoriza, revisemos cómo configurar el CMMS para que cada orden de trabajo guarde inicio, fin, causa y costo de intervención.